精密注塑赋能智能厨房 机械式控制器壳体批量制造的关键路径
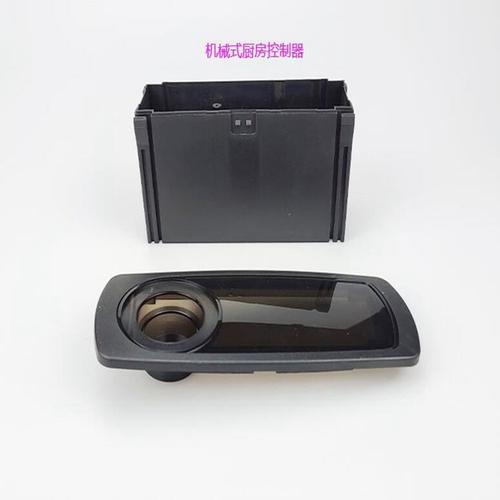
随着智能家居与厨房电器的快速迭代,机械式厨房控制器作为人机交互的核心部件,其壳体注塑件的精度、耐久性与外观品质直接影响整机性能。在电子产品高精密模具注塑加工领域,如何通过精密模具设计与稳定的批量化注塑工艺,实现机械式厨房控制器壳体注塑件的高效批发供应,成为制造企业竞争的关键。
一、机械式厨房控制器壳体的结构特点与注塑挑战
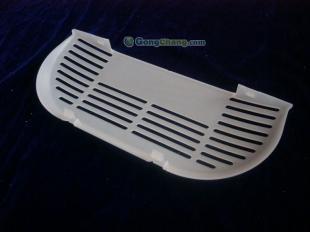
机械式控制器壳体通常包含按键孔、旋钮安装位、卡扣结构、定位柱及内部电路板固定特征。
- 薄壁与深腔并存:壳体壁厚常为1.2~2.0mm,局部深腔导致熔体流动阻力大,易出现填充不足或短射。
- 高外观要求:厨房电器面板常要求A级表面,不允许缩痕、熔接线明显或气纹。
- 尺寸精度严苛:按键孔与旋钮轴的配合间隙通常在±0.05mm以内,否则影响操作手感与防水防尘性能。
- 材料与耐候性:常用ABS、PC/ABS合金或PP阻燃材料,需兼顾抗冲击、耐油污及长期使用稳定性。
这些特征对精密模具设计、模流分析及注塑工艺控制提出了系统工程要求。
二、高精密模具注塑加工的核心技术环节
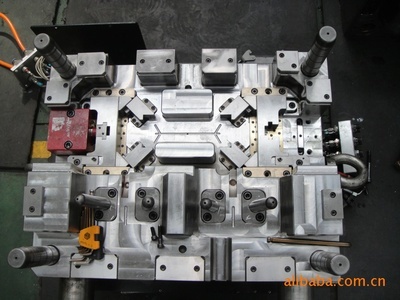
- 模流分析与浇口优化:采用CAE模流分析预判填充末端、熔接线位置与气穴分布,优化浇口形式(如潜伏式浇口或热流道针阀)与位置,确保外观面熔接线位于非可视区域。
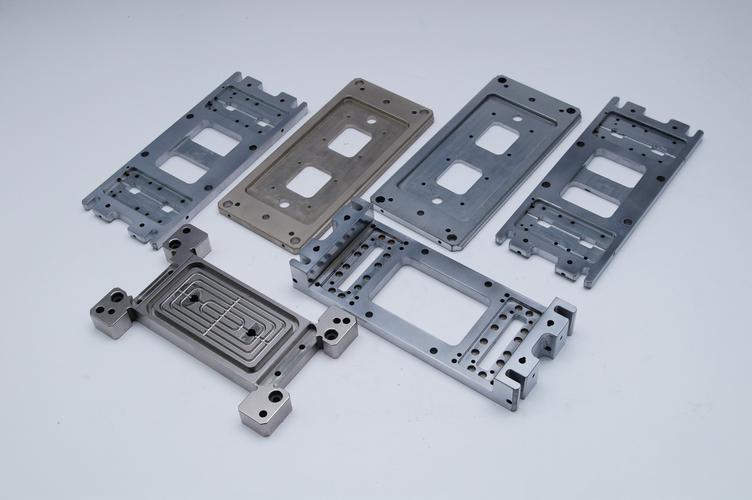
- 精密模架与镶件设计:针对壳体按键区与旋钮孔位,采用镶件结构便于加工与更换,保证孔位加工精度;模架配合精度控制在0.01mm以内,减少飞边。
- 温度控制系统:分区独立水路设计,对深腔区域与薄壁区域分别控制模温,减少内应力与变形,提升尺寸稳定性。
- 顶出与排气:优化顶针布局与排气槽深度(0.02~0.03mm),避免顶白、粘模与烧焦。
- 模具钢与表面处理:型腔采用S136或NAK80镜面钢,经抛光达到高光面要求,提升壳体外观质感。
三、机械式厨房控制器壳体注塑件的批量化生产管控
批发供应的核心在于稳定的产能和一致的质量。
- 工艺标准化:锁定注塑温度、注射速度、保压压力与冷却时间等参数,形成每个模号的标准工艺卡,换模后快速复现。
- 自动化与在线检测:配置机械手取件、自动剪浇口与视觉检测系统,对按键孔尺寸、外观缺陷进行100%在线筛查。
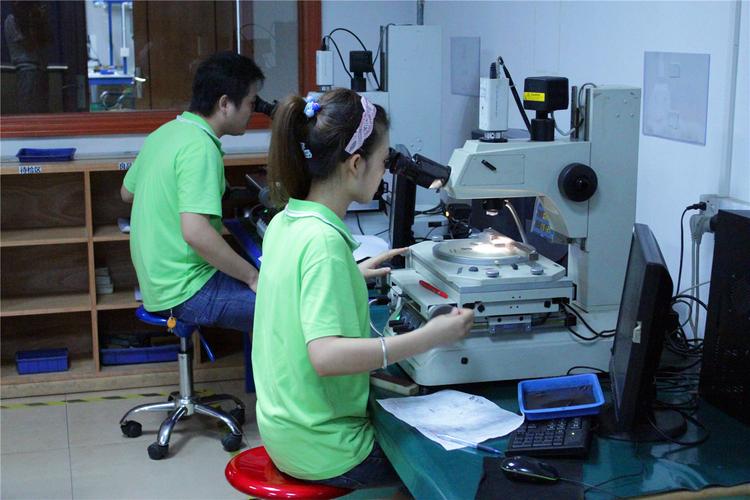
- 首件与巡检制度:每批次首件使用三次元测量仪检测关键尺寸;生产过程中定时抽检,监控尺寸漂移。
- 包装与交付一致性:采用防静电托盘或吸塑盒包装,避免运输划伤与变形,并提供批次合格证明,支持批发客户的来料检验。
四、选择精密模具注塑加工供应商的合作建议
对于厨房电器品牌商而言,壳体注塑件的批发采购需要兼顾单品成本与整机可靠性。
- 考察模具能力:是否具备自主设计与模流分析能力,模具寿命能否满足数十万模次的大批量生产。
- 验证设备与机制:注塑机吨位与螺杆配置是否匹配材料特性,是否具备稳定的IE管理与质量管理体系认证。
- 全流程追溯:从原料牌号与干燥记录、注塑参数保存、到出货检验报告,形成可追溯的质量链条。
电子产品高精密模具注塑加工是机械式厨房控制器壳体规模化制造的基石。通过在模具设计、模流分析、精密加工与批量注塑管控各环节建立系统化能力,注塑加工企业才能稳定交付符合智能厨房需求的高精密控制器官体,在批发供应市场中保持竞争力与客户信任。
如若转载,请注明出处:http://www.beiyigemuju.com/product/55.html
更新时间:2026-11-20 16:55:36